水处理设备生产工艺流程及质量管控要点解析
📅 2026-10-22
🔖 上海怡口环保设备有限公司:环保设备,热水设备,水处理设备,节能设备,设备维保
不少客户在验收水处理设备时发现,产水电阻率总在15MΩ·cm左右徘徊,达不到设计的18MΩ·cm。拆开检查,膜元件没破损,管路也没泄漏。问题往往出在工艺细节上——比如RO膜壳与管路连接处的死角段过长,导致细菌滋生形成生物膜,或是EDI模块进水TOC超标。这类隐性缺陷,靠出厂前的通水测试很难完全暴露。
焊接与清洗:两道容易被低估的工序
水处理设备的不锈钢管路焊接,内壁充氩保护是硬指标。氩气流量控制在8-12L/min,焊口内壁才能形成银白色或淡金色的氧化膜。一旦出现蓝色或黑色氧化皮,焊缝处的铬元素被消耗,耐腐蚀性断崖式下降。上海怡口环保设备有限公司在生产环节执行每道焊口100%内窥镜抽检,氧化色超标直接割口重焊。
纯水管道清洗同样有讲究。碱洗去有机物、酸洗除无机盐垢,中间用纯水冲洗至中性,电导率回落到1μS/cm以下才进入下一道工序。跳过中间冲洗直接酸洗,残留碱液与酸反应生成盐类结晶,反而堵塞喷淋球。
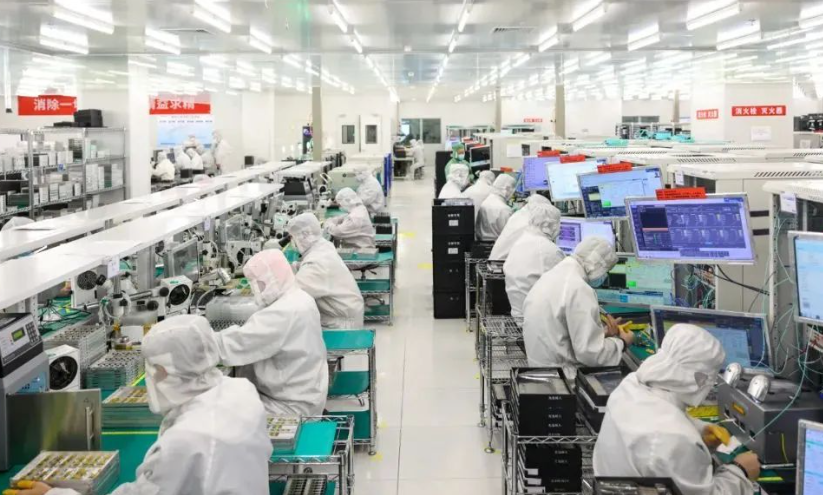
来料检验与过程参数的双线管控
质量管控不能只盯成品。来料环节,RO膜元件需核对出厂批次与脱盐率检测报告,EDI模块要抽测进水压力降。过程参数方面,以下节点属于不可逆关键点,一旦偏移无法返工:
- RO膜壳扭矩:端板螺栓需按对角线分三次拧紧至规定值,单次过紧会导致膜壳端面变形渗漏
- EDI模块接线相序:直流电源极性接反,模块内部树脂即刻失效
- 紫外灯管石英套管清洁度:指纹或油污残留会吸收254nm紫外线,杀菌效率下降30%以上
对比外协加工与厂内制作,外协件的问题集中在焊接氧化色和法兰密封面划伤,返修周期通常3-5天。厂内制作虽增加管理成本,但工序衔接紧凑,异常响应以小时计。上海怡口环保设备有限公司在环保设备与热水设备的产线配置上,坚持核心管路自主加工,正是基于这一考量。
维保视角反推设计冗余
设备维保阶段暴露的问题,往往指向设计时预留的余量不足。比如保安过滤器选型时按额定流量选,实际运行中滤芯压差上升快,更换频次翻倍。建议在节能设备与水处理设备的系统设计阶段,按峰值流量的1.2倍配置过滤器通量,给维保留出缓冲窗口。交付时同步提供管路走向图和阀门编号表,后续维保人员排查故障能少走弯路。